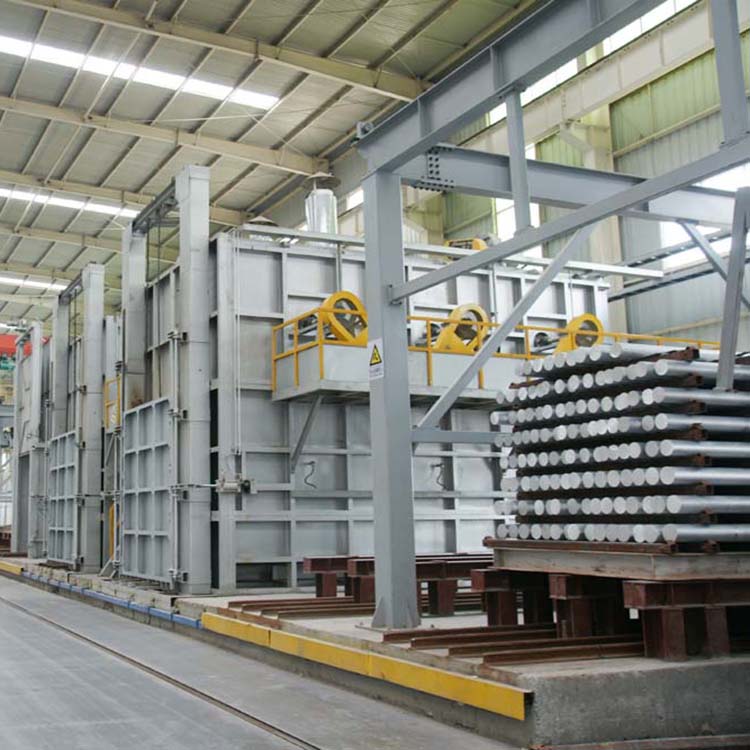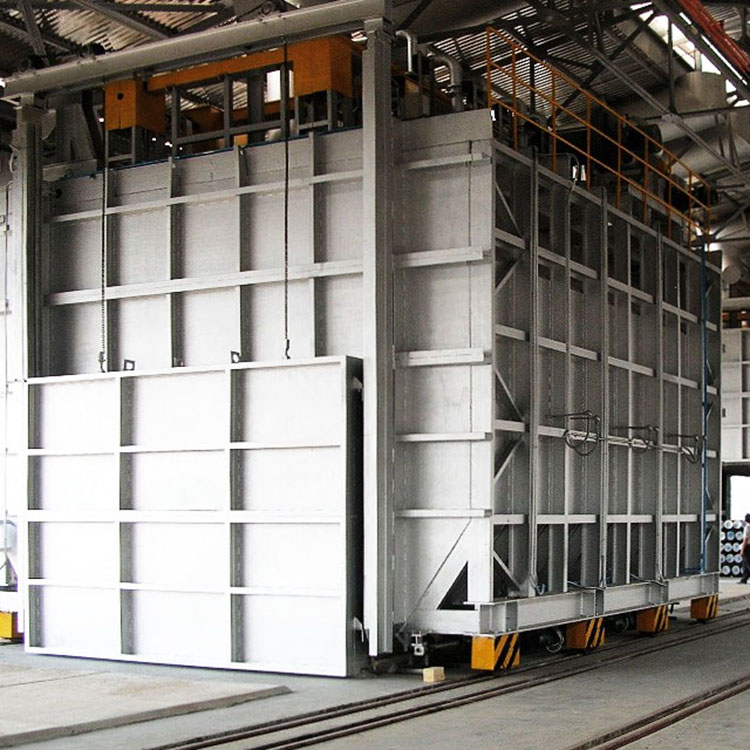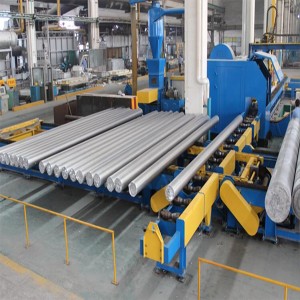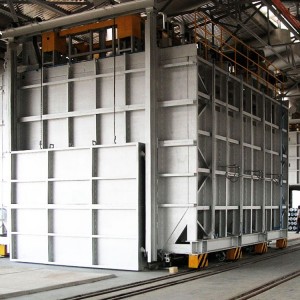
Hot Top Billet folyamatos öntőgép alumíniumöntödéhez
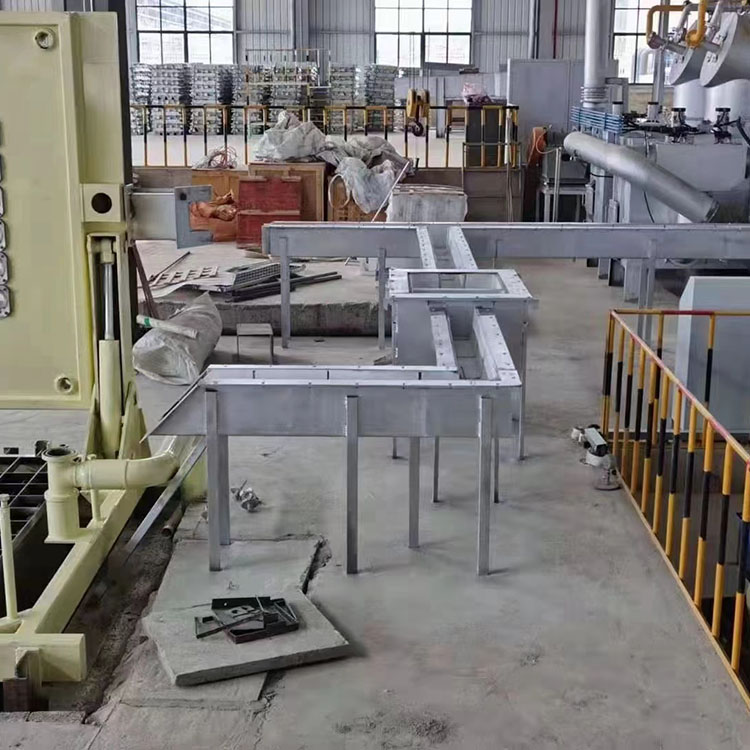
Lehúzóból, hidraulikus kábelből, kútállványból, emelőből, acélsodronyból és vezetőgörgős rendszerből áll.
A lehúzó motorból, nagy sebességváltóból, acélkötélből, fogaslécből stb. készül.
A hidraulikus asztal hidraulikus tápegységből, tartályból, forgóasztalból, csőből és szelepekből stb. áll.
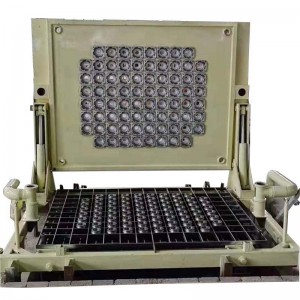
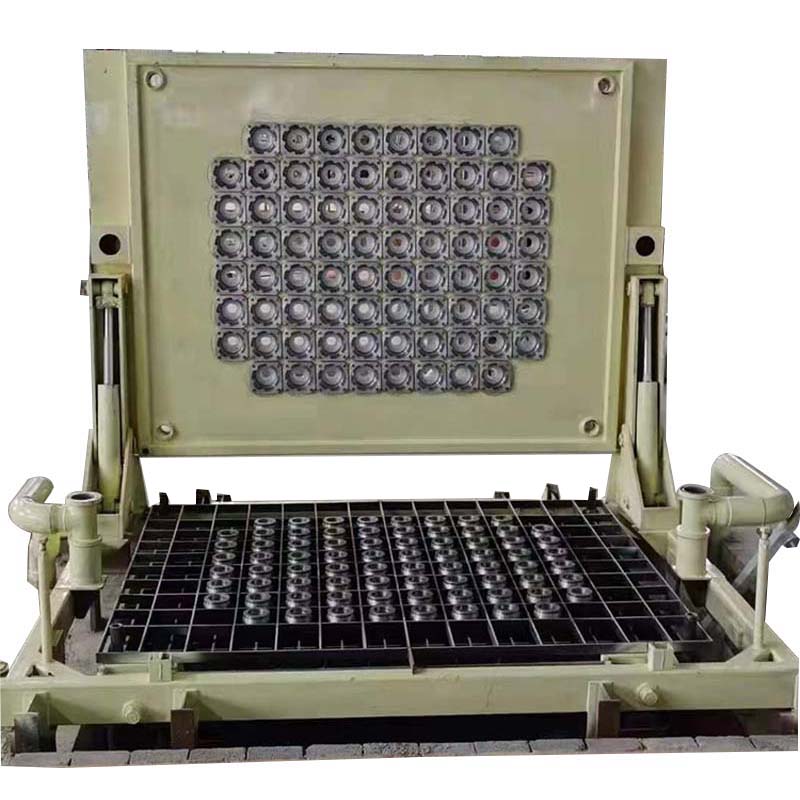
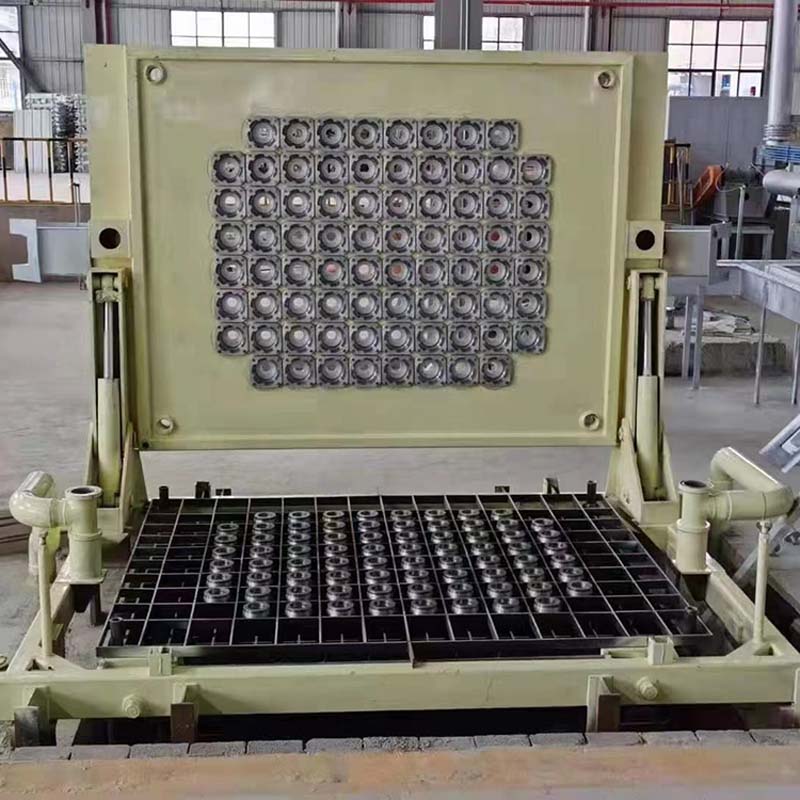
Hidraulikus asztal van felszerelve az állvány mellett, a felső öntőforma a hidraulikus asztalra van felszerelve, az alsó öntőformára pedig emelőállvány van felszerelve. Öntés közben az emelőt az alsó határértékig kell húzni, majd a magassági határértékig kell menni, hogy befejezze az acélsodronyon keresztüli hegesztést.
Származási hely:Guangdong, Kína
Állapot:Új, új
Géptípus:öntőgép, nyomásos öntőgép
Videós kimenő ellenőrzés:Feltéve
Gépteszt-jelentés:Feltéve
Marketing típusa:Új termék 2020
A fő alkatrészek garanciája:1 év
Alapvető összetevők:Sebességváltó, Motor, Fogaskerék, Szivattyú
Feszültség:380V, 50Hz
Garancia:1 év
Főbb értékesítési pontok:Könnyen kezelhető
Bemutatóterem helyszíne:Egyik sem
Alkalmazható iparágak:Gyártóüzem
Súly (kg):5000
Hasáb hossza:6 méter
Hasáb átmérője:70-406 mm
tuskó átmérője:3-16 hüvelyk
öntési módszer:forró tetejű öntés, légpapucs öntés, olajpapucs öntés
Alkalmazás:Öntödei ipar
Használat:Kerek bár
Típus:Vízszintes folyamatos öntvénygyártó gép
Technológia:Automatikus formabeállítás
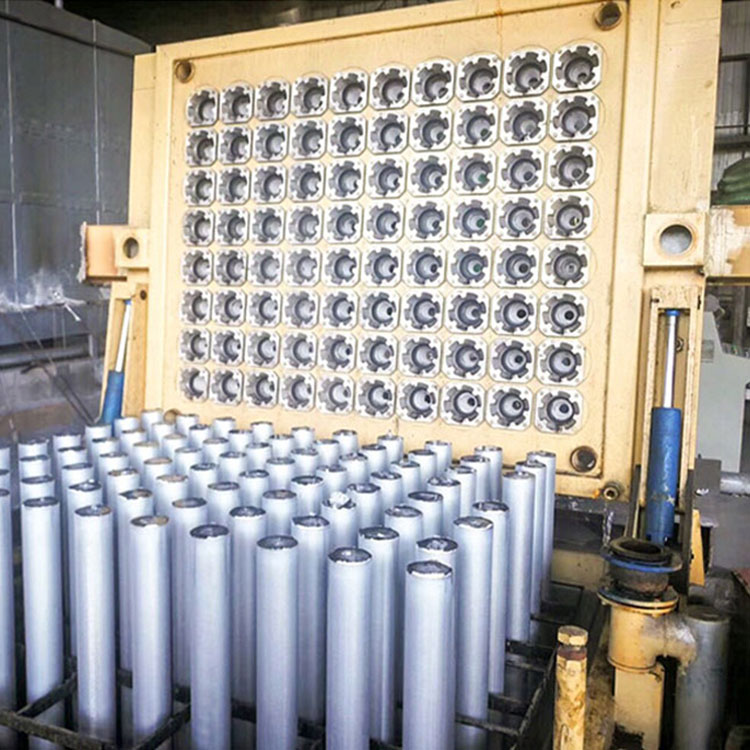
Az öntőgép öntőrendszert alkalmaz (szintes, szorosan csomagolt forró tetejű), a célpontokat automatikusan a megfelelő pozícióba állítja a próbabábuval, és mentes a kovasavpapírtól.
1. Öntési sebesség 0-250 mm/perc (fokozatmentes sebességszabályozás). Különböző sebességgátló rendszerrel rendelkezik, 5 kW vonóerővel.
2. Az öntés befejezése után az öntőasztal stabil hidraulikus átviteli rendszerrel 89°C-ra forgatható a lemezen. Automatikus tuskóöntőgép.
3. Öntőgép öntőrendszerhez (szintes, dlose-csomagolt forró tetejű), célzott Im jobb oldali postlon dumy rúd automata golyóval és mentes a jégsavas papírtól.
4. Ház sebessége 0-250 mm/perc (fokozatmentes sebességszabályozás). Különböző sebességszabályozó rendszerek állnak rendelkezésre 5 kW-os teljesítménnyel.
5. A figyelmeztetések elvégzése után az öntőasztal stabil hidraulikus továbbító rendszerrel 89°C-ra forgatható a lemezen.
| Modifikált Nio. | Tömb mérete Átm. x szélesség (mm) | Tömb mennyisége (db) | Teljesítmény (köbméter) | Súly/idő (k) | Tting szög(") | Hátsó átmérő HxSz (mm) |
| ALM-ZB3.5" | 90*6000 | 54 | B | 5562 | 0-89 | 1900* 1900 |
| ALMZB5" | 0127*5000 | 32 | B | 5859 | 0-89 | 1800* 1800 |
| AM-Z86" | 01 52*6000 | 20 |
| 5876 | 0-89 | 1600*1600 |
| AM-287" | 178*6000 | 16 |
| 6446 | 0-89 | 1600* 1600 |
| M-288 | 9203*6000 | 12 | B | 6288 | 0-89 | 1600* 1600 |
| ALM-209" | 9230*6000 | 8 | B | 5382 | 0-89 | 1600* 1600 |
| Egy M-2B3,5" | 090*6000 | 100 | 11 | 10300 | 0-89 | 2400* 2400 |
| AUM-2B5" | *127*6000 | 60 | 11 | 10987 | 0-89 | 2300*2300 |
| ALMZB5.5" | 0140*6000 | 42 | 11 | 10468 | 0-89 | 2000*2000 |
| ALM-ZB6" | 152*6000 | 36 | 11 | 10577 | 0-9 | 2000*2000 |
| AM-2B7* | 178*6000 | 26 | 11 | 10476 | 0-89 | 2100*2100 |
| ALM-ZB8" ; | 203*6000 | 20 | 11 | 10481 | 0-89 | 1800* 1800 |
| AM-ZB9* | 230*6000 | 16 | 11 | 10764 | 0.9 | 1800*1800 |
Megjegyzés: A fenti műszaki paraméterek csak tájékoztató jellegűek. A végleges részletek a végleges szerződés tárgyát képezik.
1) Az azonos szintű melegtetős öntőlemez egységes ellátó- és elosztólemezt használ több melegtetős öntőforma összekapcsolására, így a fémfolyadék szintje az öntőkorongok teljes készletében minden öntőformában azonos szinten van. Az azonos szintű öntőkorongok teljes készletében az áramló alumíniumfolyadék az előzőleg kialakult alumínium-oxid film alatt áramlik, ami megakadályozza a fémek másodlagos szennyeződését és oxidatív égését.
2) Ugyanakkor a vízszintes sík teljes kihasználása érdekében a forma kialakítható sűrűn elrendezett rövid formaként a többpálcás öntés megvalósításához.
3) A nagy mennyiségű olvadt alumínium és a kisebb hőelvezetés miatt az öntési hőmérséklet csökkenthető, így a kristályok utóhűtési foka nagy, a spontán nukleációs sebesség magas, és a szemcsék finomabbak. A rövid formák inherens tulajdonságai mellett az olvadt alumínium a formában rövidebb, mint a hagyományos forrólepedős öntésnél, a folyadéküreg mélysége sekélyebb, az öntött rúd szegregációs rétege vékonyabb, a szemcsék egyenletesebbek, és a megjelenés simább.
4) A berendezést egy egységként szerelik össze, azaz az öntőplatformot és a próbabábu alapot előre elhelyezik és összekapcsolják egymással, majd az öntőgép alvázára és a billenő mechanizmusra szerelik, és a drótkötéllel vagy a hidraulikus vezetőoszlop emelővel együtt használják.
2. Termékelőnyök
1) A felső öntőforma söntlemezének áramlási nyílásához trapéz alakú kialakítást alkalmaznak, ami csökkentheti az alumínium lógásának jelenségét a felszámolási folyamat során, ezáltal növelve a söntlemez élettartamát.
2) A felső szerszámlemez a vezetőcső és az adapterlemez integrált kialakítását alkalmazza, hogy elkerülje az alumíniumrúd felületén az alumíniummal való érintkezést és a rajzolást, ugyanakkor csökkentheti a kopó alkatrészek költségeit.
3) A belső vízkeringetéses hűtést alkalmazzák, az elterelőlemez és a főhorony hőmegőrző hatása jó, a folyadékszint ingadozása az öntési folyamat során kicsi, és a salak és a salak nem könnyű szállítani.